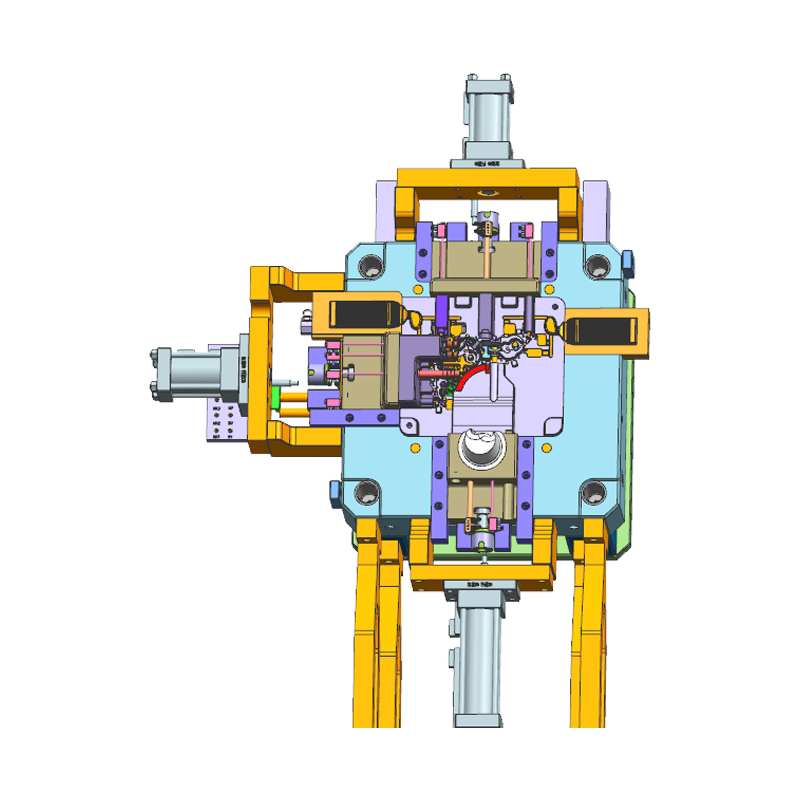
Makine Alüminyum Basınçlı Döküm Nedir ve Bunları Ne Zaman Kullanmalısınız?
Makine alüminyum dökümleri erimiş alüminyumun yüksek basınç altında yeniden kullanılabilir bir çelik kalıba enjekte edilmesiyle üretilen alüminyum alaşımlı bileşenlerdir (muhafazalar, braketler, dişli kutuları, kapaklar ve yapısal parçalar). Üretim hacmi kabaca aşıldığında makine bileşenleri için standart seçimdirler. 5.000 adet parça ağırlığı yaklaşık 20 kg'ın altında kalır ve tasarımın kalıptan çıkar çıkmaz sıkı toleranslı, tekrarlanabilir geometriye ihtiyacı vardır.
Ancak bu her makine parçası için doğru süreç değildir. Basınçlı döküm makinelerinde, çok büyük endüstriyel muhafazaları ortadan kaldıran tonaj sınırları vardır ve üstün titreşim sönümlemesi gerektiren dişli kutusu muhafazaları gibi bazı uygulamalarda hala dökme demir daha iyi hizmet vermektedir. Bu makalenin geri kalanı, alüminyum dökümün tam olarak nereye uyduğunu, alaşım verileri, tolerans rakamları ve bu çağrıyı yapmak için ihtiyaç duyduğunuz maliyet sınır değerleri ile birlikte ayrıntılı olarak açıklamaktadır.
Hangi Alüminyum Alaşımı Makine Parçanıza Uygun?
Alaşım seçimi, döküm parçanın mukavemetini, işlenebilirliğini ve korozyon direncini en çok etkileyen tek karardır. Neredeyse tüm makine basınçlı dökümleri alüminyum-silikon 3xx.x ailesinden gelir ve A380, makine bileşenlerinin büyük çoğunluğu için varsayılan seçimdir — elektrikli alet muhafazaları, dişli kutuları, motor muhafazaları ve yapısal braketler — çünkü gücü, akışkanlığı ve işlenebilirliği makul bir maliyetle dengeler.
Yaygın alüminyum basınçlı döküm alaşımları ve bunların en uygun makine uygulamaları | Alaşım | Anahtar Gücü | Tipik Makine Kullanımı |
| A380 | En iyi genel denge, işlenmesi en kolay | Dişli kutuları, motor gövdeleri, braketler |
| A360 | Üstün korozyon direnci, yüksek sıcaklık dayanımı | Denizcilik ve dış mekan ekipman muhafazaları |
| ADC12 | İnce, karmaşık şekiller için en iyi kalıp dolgusu | İnce duvarlı kapaklar, yüksek detaylı küçük parçalar |
| A413 | Mükemmel basınç sızdırmazlığı | Hidrolik silindirler, basınçlı kaplar |
| B390 | Çok yüksek aşınma direnci ve sertlik | Motor blokları, çabuk aşınan bileşenler |
Yararlı bir temel kural: uzanmak Parça sert, aşındırıcı veya yüksek sıcaklıktaki ortamlarla karşılaştığında A360 — daha pahalıdır ve dökümü daha zordur, ancak korozyon direnci A380'den önemli ölçüde daha iyidir. Ulaşın ADC12 , daha yüksek silikon içeriği akışkanlığı ve boyutsal doğruluğu iyileştirdiğinden, bir parça agresif derecede ince duvarlara veya ince kozmetik ayrıntılara sahip olduğunda, Asya'da yaygın olarak kullanılan A380'in bölgesel eşdeğeri.
Bir Döküm Makinesi Parçası Gerçekte Ne Kadar Hassas Olabilir?
Boyutsal doğruluk Kuzey Amerika'da şu kurallara tabidir: NADCA (Kuzey Amerika Basınçlı Döküm Birliği) ürün spesifikasyon standartları, iki tolerans derecesini tanımlar: Standart ve Hassas.
- NADCA Standart toleransı: doğrusal boyutun ilk inç'i için yaklaşık ±0,010 inç (±0,25 mm), artı her ilave inç için ±0,001 inç
- NADCA Hassas toleransı: ilk inç için yaklaşık ±0,002 inç (±0,05 mm), artı her ilave inç için ±0,001 inç
- Uluslararası ISO 8062-3 ölçeği kapsamında, yüksek basınçlı dökümler rutin olarak herhangi bir ikincil işleme gerek kalmadan DCTG 4-6 kalitelerine ulaşır
- Kalıbın ayırma çizgisini geçen özellikler, parçanın öngörülen alanı tarafından tahrik edilen, doğrusal şeklin üstünde ek bir tolerans taşır
Pratik anlamda, NADCA spesifikasyon tablolarından alınan çalışılmış bir örnek, Yaklaşık ±0,014 inç Standart toleransa sahip 5 inç (127 mm) özellik. Doğrusal ve öngörülen alan toleransları birleştirildiğinde. Hassas toleransların üretimde tutulması daha maliyetli olduğundan, en uygun maliyetli tasarımlar Hassas özellikleri yalnızca işlevsel, eşleşen veya sızdırmazlık yüzeylerine uygular ve kritik olmayan tüm boyutları Standartta bırakır.
Gerçek Maliyet Matematiği: Basınçlı Döküm, Kum Döküm ve İşleme
Basınçlı döküm ile bunun iki ana alternatifi - kum döküm ve kütükten CNC işleme - arasındaki karar neredeyse tamamen üretim hacmine bağlıdır, çünkü basınçlı döküm, maliyetini takıma önceden yükler ve daha sonra parça başına çok düşük bir fiyat sunar.
Basınçlı döküm ve kum dökümü: belgelenmiş bir örnek
Alüminyum parçayla ilgili yayınlanmış bir vaka çalışmasında, kum döküm takımlarının parça başına maliyeti 32 $ ile 1.500 $ iken, basınçlı döküm takımlarının parça başına maliyeti 16,20 $ olan 22.000 $'dır. 1000 parçalık bir üretimde kum dökümü genel olarak hala daha ucuzdur. Ama Başabaş noktası 1.300 parça civarına iniyor ve 10.000 parçaya kadar, basınçlı döküm yaklaşık 140.000 $ tasarruf sağlar kum dökümüyle karşılaştırıldığında. 3 kiloluk endüstriyel pompa muhafazasına ilişkin ayrı bir örnek, döküm dönüşümünün, yalnızca parça fiyatı değil, toplam nihai maliyet hesaba katıldığında yalnızca 1.273 parça olarak anlamlı olduğunu buldu.
Basınçlı döküm ve kütükten işleme
Dişli kutusu mahfazası gibi bir bileşen için basınçlı döküm genellikle mantıklıdır. 5.000 adedi aşan üretim serilerinde 20 kg'ın altındaki alüminyum muhafazalar 50.000 $ ila 500.000 $ arasında değişen kalıplama maliyetleri, hacim olarak çok daha düşük birim başına maliyetlerle karşılığını verir. Bunun aksine, kütükten işleme, kabaca 50 birimin altında veya tasarımın hala değişme ihtimalinin olduğu durumlarda kazanır; çünkü herhangi bir alet yatırımı gerektirmez ve teslim süreleri bir kalıbın gerektirdiği haftalar yerine günlerle ölçülür.
Üretim hacmine göre alüminyum makine bileşenleri için proses seçim kılavuzu | Süreç | Takım Maliyeti | En İyi Ses Aralığı |
| Kütükten CNC işleme | Yok | 50'den az ünite veya gelişen tasarımlar |
| Kum dökümü | 1.500 $ – 4.000 $ (desen) | Düşük ila orta hacimli, büyük parçalar |
| Alüminyum döküm | 22.000 $ – 500.000 $ (ölüm) | 5.000 ünite, tekrarlanabilir geometri |
Doğrudan işaret etmeye değer bir uyarı: "500 ünitenin altında, makine; 5.000'in üzerinde, döküm" şeklindeki popüler kılavuz, büyük dişli kutusu tarzı mahfazalar için değil, küçük hassas parçalar için hesaplandı. Daha büyük makine bileşenleri için genel bir kural uygulamak yerine parçanıza özel takımları ve parça başına numaraları çalıştırın.
Alüminyum Basınçlı Dökümün Alternatiflerden Daha İyi Performans Gösterdiği Yer
Alüminyum basınçlı döküm, ham maliyetin ötesinde, özellikle makine bileşenleri için önemli olan üç pratik avantaj sağlar.
- Güç kaybı olmadan ağırlık azaltma. Duvar kalınlığının hassas kontrolü, mühendislerin fazla malzemeyi muhafazalardan ve braketlerden çıkarmasına olanak tanırken, kum döküm eşdeğerleri yapısal bütünlüğü korumak için genellikle daha kalın duvarlara ihtiyaç duyar.
- Minimum ikincil işleme. Pres döküm parçalar genellikle kalıptan çıkar çıkmaz ±0,005 inç ila ±0,02 inç arası toleranslara sahiptir ve kum döküm parçalarının gerektirdiği kapsamlı sonradan işleme ihtiyacını çoğu zaman ortadan kaldıran pürüzsüz bir yüzey kaplamasına sahiptir.
- Uygun ölçekte daha düşük hurda oranları. Kontrollü üretim ortamları, basınçlı döküm hurda oranlarının kabaca %2-5 olduğunu bildirirken, kum döküm için bu oran %5-15'tir; bu, bir program binlerce birime ulaştığında gerçek tasarruf anlamına gelir.
Bu avantajlar, alüminyum dökümlerin genel makinelerde görünmesinin nedenidir: dişli kutuları, motor ve elektrikli alet muhafazaları, yapısal braketler, elektronik muhafazalar ve telekom şasilerinin tümü aynı hafiflik, boyutsal kararlılık ve termal iletkenlik kombinasyonuna dayanır.
Alüminyum Basınçlı Dökümün Makine Parçaları İçin Yetersiz Kaldığı Yer
Hiçbir süreç evrensel olarak doğru değildir ve makine tasarımcıları, geleneksel yüksek basınçlı dökümde tekrar eden üç sınırla karşılaşırlar.
İç gözeneklilik ısıl işlemi sınırlar
Geleneksel yüksek basınçlı döküm, yüksek hızlı dolum sırasında az miktarda gazı hapseder ve bu, gözeneklilik genellikle tam T6 çözeltisi ısıl işlemini önler çünkü sıkışan gaz yüksek sıcaklıkta genleşir ve kabarcıklanmaya veya boyutsal bozulmaya neden olur. Çoğu makine basınçlı dökümü bunun yerine, genleşmeyi tetiklemeden özellikleri geliştiren T5 düşük sıcaklıkta yaşlandırmayı kullanır. Vakumlu döküm, sıkıştırmalı döküm veya tikso döküm gibi özel yöntemler, ısıl işleme izin verecek kadar gözenekliliği azaltabilir, ancak her biri gerçek bir maliyet cezasıyla birlikte gelir.
Basınç sızdırmazlığı önceden planlama gerektirir
Gözeneklilik ayrıca sıvıya karşı basınç tutması veya sızdırmazlık sağlaması gereken parçalar (pompa gövdeleri, valf gövdeleri ve hidrolik bitişik muhafazalar) için de doğrudan önemlidir. Sızıntı performansı gerekiyorsa, test yönteminin ve kabul sınırının takımlama başlamadan önce tanımlanması gerekir; işlenmiş bir sızdırmazlık yüzeyi gizli boşlukları ortaya çıkardığında daha sonra keşfedilmez.
Boyut ve titreşim sönümleme kısıtlamaları
Basınçlı döküm makineleri, çok büyük endüstriyel muhafazaları ve özellikle sürekli çalışan dişli kutusu muhafazalarını hariç tutan tonaj sınırları taşır. Gri dökme demir, titreşim sönümleme konusunda hâlâ alüminyumdan daha iyi performans gösteriyor — bir mahfazanın uzun vardiyalar boyunca çalışan dişlilerden kaynaklanan harmonikleri absorbe etmesi gerektiğinde dişli kutusu gürültüsünü ve yatak ömrünü doğrudan etkileyen bir özellik.
Bir Kalıbı Devreye Almadan Önce Pratik Bir Kontrol Listesi
Bir makine parçasını takımlamaya bırakmadan önce, programın ilerleyen aşamalarında yeniden çalışmayı ve maliyet sürprizlerini önlemek için aşağıdakileri onaylayın.
- Alaşımı çevreye uygun hale getirin: Genel amaçlı parçalar için A380, aşındırıcı veya yüksek sıcaklık koşulları için A360, ince, ayrıntılı geometri için ADC12
- Hassas NADCA toleranslarını yalnızca işlevsel, eşleşen veya sızdırmazlık yüzeylerine uygulayın; gerisini maliyeti kontrol etmek için Standart'ta bırakın
- Basınçlı döküm takımlarına başlamadan önce beklenen üretim hacmini kum döküm ve işleme başabaş noktalarına göre doğrulayın
- Herhangi bir basınca dayanıklı veya sızdırmazlık yüzeyini erkenden işaretleyin ve kalıp kesilmeden önce sızıntı testi yöntemini ve kabul kriterlerini tanımlayın
- Parçanın mekanik özellikler için ısıl işleme ihtiyacı varsa özel düşük gözenekliliğe karşı T5 yaşlandırmaya karar verin
- Parça ağırlığını ve kalıp tonajı sınırlarını, özellikle dişli kutusu sınıfı mahfazalar için, tedarikçinizin mevcut en büyük makinesine göre kontrol edin
Bu altı kararı doğrudan tasarım aşamasında alın ve makine alüminyum dökümleri, sürecin tam olarak bilindiği şeyi sağlar: hacim binlere ulaştığında alternatiflerin karşılayamayacağı birim başına maliyetle hafif, boyutsal olarak kararlı, tekrarlanabilir parçalar.