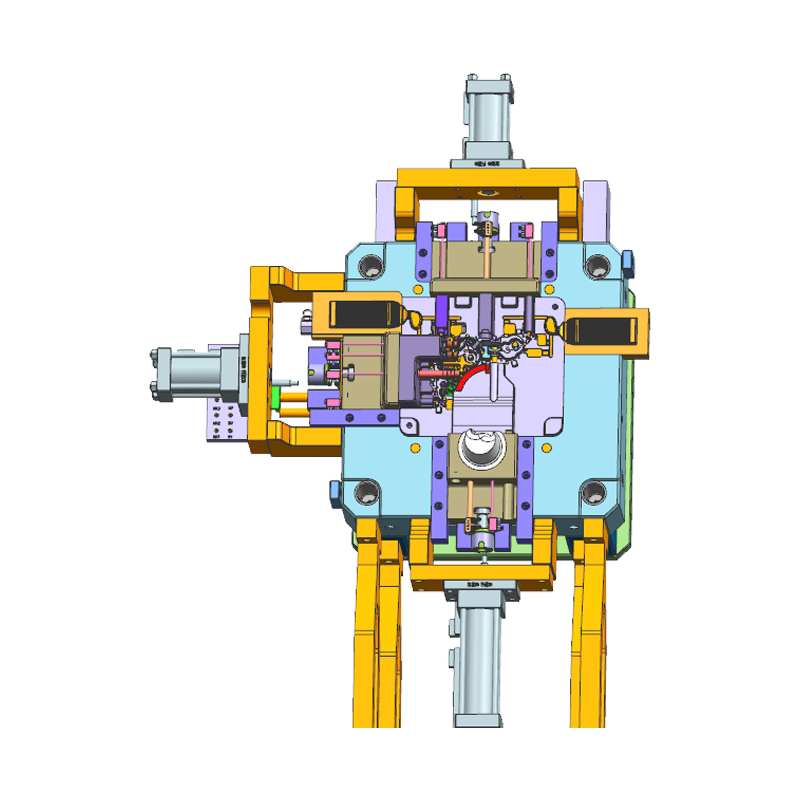
Alüminyum basınçlı döküm, yapısal ve mekanik motosiklet bileşenleri için baskın üretim sürecidir. ile parçalar üretir dar boyut toleransları, yüksek mukavemet-ağırlık oranları ve karmaşık iç geometriler başka hiçbir seri üretim yönteminin eşdeğer maliyetle eşleşemeyeceği. Motor karterleri ve şanzıman mahfazalarından salınım kolu braketlerine ve gidon kelepçelerine kadar, modern bir motosikletteki kritik yük taşıyan alüminyum parçaların çoğunluğu dökümdür; bu, giriş seviyesi yolcular, spor motosikletler ve ağır sıklet gezi tekneleri için de geçerli olan bir gerçektir.
Nasıl olduğunu anlamak motosiklet döküm parçaların yapıldığı, hangi alaşımların kullanıldığı ve hassas dökümü standartların altındaki bir dökümden ayıran şeyin ne olduğu mühendisler, satın alma ekipleri ve motosiklet uygulamaları için alüminyum bileşenleri belirleyen veya değerlendiren herkes için önemlidir.
Alüminyum Basınçlı Döküm Neden Motosiklet Bileşeni İmalatına Hakim Oluyor?
Motosikletler, yapısal bileşenlerine benzersiz bir dizi gereksinim getirir: güç-ağırlık oranını en üst düzeye çıkarmak için düşük kütle, motora bitişik parçalar için termal stabilite, uzun hizmet ömrü için titreşim direnci ve birden fazla işlevi tek bir döküme entegre etmek için geometrik karmaşıklık. Alüminyum basınçlı döküm bunların hepsini aynı anda karşılar.
Yapısal Ödün Vermeden Ağırlık Azaltma
Alüminyumun yoğunluğu yaklaşık olarak 2,7 g/cm³ 7,85 g/cm³ ile çeliğin kabaca üçte biri kadardır. Dökme demirden 4,5 kg ağırlığa sahip olan döküm alüminyum karterin ağırlığı 1,6 kg'ın altındadır; bu, uzun mesafelerde yol tutuşunu, yakıt verimliliğini ve sürücü yorgunluğunu doğrudan artıran bir tasarruftur. Her kilogramın önemli olduğu yüksek performanslı motosikletler için bu avantajın yeri doldurulamaz. Örneğin Honda'nın CBR600RR modeli ana şasi bölümleri için döküm alüminyum kullanıyor ve tam şasiye ve 600cc sıralı dört motora rağmen yalnızca 189 kg'lık toplam ıslak ağırlığa katkıda bulunuyor.
Üretim Ölçeğinde Süreç Verimliliği
Yüksek basınçlı döküm (HPDC), erimiş alüminyumu, sertleştirilmiş bir çelik kalıba iki ila iki arasındaki basınçlarda enjekte eder. 10.000 ve 30.000 psi ve döngü süreleri atış başına 15-60 saniye kadar kısadır. Ayda on binlerce motor üreten bir üretici için bu üretim miktarının kum dökümü, dövme veya kütük işlemeyle karşılanması imkansızdır. Kalıpların kendisi (tipik olarak H13 takım çeliği) en son 80.000 ila 150.000 çekim değiştirme gerekmeden önce, parça başına takım amortisman maliyetinin hacim açısından son derece düşük olmasını sağlar.
Karmaşık Entegre Parçalar için Tasarım Özgürlüğü
Basınçlı döküm, iç geçitlerin, çıkıntıların, nervürlerin, dişli ara parçaların ve montaj özelliklerinin tek bir işlemde dökülmesine olanak tanır. Alüminyum döküm motor karteri, alternatif bir işlemde beş veya altı işlenmiş ve kaynaklı bileşen gerektiren yağ geçişlerini, yatak deliklerini, soğutma kanatçıklarını ve yapısal kaburgaları tek bir parçada içerebilir. Bu entegrasyon montaj işçiliğini azaltır, potansiyel sızıntı yollarını ortadan kaldırır ve genel yapısal sağlamlığı artırır.
Motosiklet Alüminyum Parçaları İçin Basınçlı Döküm Prosesi: Adım Adım
Hassasiyet üretmek motosiklet alüminyum döküm sıkı bir şekilde kontrol edilen bir dizi işlemi içerir. Herhangi bir aşamadaki değişiklik, bitmiş parçada boyutsal hataya, gözenekliliğe veya mekanik özelliklerin bozulmasına neden olur.
Kalıp Tasarımı ve Kalıp Hazırlığı
Kalıp tasarımı tüm süreçteki en önemli adımdır. Kalıp alüminyumu hesaba katmalıdır yaklaşık %3,5–5 hacimsel büzülme tüm kritik boyutlarda dengeleme geometrisi gerektiren katılaşma sırasında. Kapı konumu, yolluk geometrisi ve taşma yerleşimi, erimiş metalin boşluğu nasıl dolduracağını belirler; zayıf doldurma desenleri, soğuk kapanmalara, yanlış çalıştırmalara ve gözeneklilik konsantrasyonlarına neden olur. Simülasyon yazılımı (MAGMASOFT veya ProCAST gibi), herhangi bir çelik kesilmeden önce motosiklet bileşenlerinde kalıp tasarımı doğrulaması için artık standarttır.
Alaşım Eritme ve Sıcaklık Kontrolü
Alüminyum alaşımlı külçeler yansımalı veya pota fırınlarında eritilir ve hassas bir şekilde kontrol edilen sıcaklıkta tutulur - tipik olarak 620–700°C (1,148–1,292°F) alaşım derecesine bağlı olarak. Metal sıcaklığı akışkanlığı, dolgu davranışını ve yüzey kalitesini doğrudan etkiler. Katılaşma sırasında gözeneklilik kabarcıkları oluşturan çözünmüş hidrojeni çıkarmak için dökümden önce nitrojen veya argon ile gaz giderme yapılır. Gazı iyi giderilmiş alüminyumdaki hidrojen içeriği aşağıda olmalıdır 0,1 mL/100g yapısal motosiklet dökümleri için.
Yüksek Basınçlı Enjeksiyon ve Katılaştırma
Basınçlı döküm makinesinin bilye manşonu ölçülü bir hacimde erimiş alüminyum alır. Daha sonra bir hidrolik piston, metali iki aşamada kalıp boşluğuna doğru sürer: yolluğu türbülans olmadan doldurmak için yavaş bir ilk aşama, ardından erken katılaşmadan önce parça boşluğunu doldurmak için yüksek hızda hızlı bir ikinci aşama. Metal, kalan gözenekleri sıkıştıran ve kalın bölümlerde yoğunluğu artıran, yoğunlaştırma basıncı (boşluk doldurulduktan sonra uygulanan üçüncü faz basıncı) altında katılaşır. Toplam katılaşma tipik olarak 2–10 saniye Enjeksiyondan sonra.
Çıkarma, Kırpma ve Son İşleme
Katılaşmanın ardından ejektör pimleri dökümü kalıptan iter. Parça hala temiz kesme için yeterince sıcakken yolluk sistemi, taşmalar ve flaş bir kesme kalıbında kesilir. Kritik delikler ve birleşme yüzeyleri daha sonra son toleransa göre CNC ile işlenir - genellikle ±0,05 mm veya daha sıkı Rulman yatakları ve sızdırmazlık yüzeyleri için. Akma dayanımını arttırmak için yüksek gerilimli yapısal dökümlere ısıl işlem (T5 veya T6 temper) uygulanabilir.
Motosiklet Basınçlı Dökümlerinde Kullanılan Alüminyum Alaşımlar
Tüm alüminyum alaşımları basınçlı döküm için uygun değildir ve tüm basınçlı döküm alaşımları her motosiklet uygulaması için uygun değildir. Alaşım seçimi, dökülebilirlik, mekanik mukavemet, termal direnç ve korozyon performansı arasındaki dengeyi sağlar.
| Alaşım | Anahtar Kompozisyon | Çekme Dayanımı (döküm olarak) | Anahtar Özellikler | Tipik Motosiklet Uygulaması |
| A380 (ADC12) | Al-Si8.5-Cu3.5 | ~317 MPa | Mükemmel dökülebilirlik, iyi mukavemet, düşük maliyet | Karterler, dişli kutusu muhafazaları, kapaklar |
| A383 (ADC10) | Al-Si10-Cu2 | ~310 MPa | A380'den daha iyi akışkanlık, daha ince ayrıntı kapasitesi | İnce duvarlı braketler, cihaz muhafazaları |
| A360 | Al-Si9-Mg0.5 | ~296 MPa | Üstün korozyon direnci, basınç sızdırmazlığı | Hidrolik bileşenler, soğutma sıvısı muhafazaları |
| A413 | Al-Si12 | ~296 MPa | Mükemmel akışkanlık, karmaşık ince kesitler | Karbüratör gövdeleri, karmaşık kapaklar |
| Silafont-36 (AlSi10MnMg) | Al-Si10-Mn0.6-Mg0.3 | ~340 MPa (T7: ~360 MPa) | Yüksek süneklik, ısıl işleme tabi tutulabilir, yapısal | Çerçeve düğümleri, salınım kolu pivot bölümleri |
Mekanik özelliklere ve tipik uygulamalara sahip, motosiklet basınçlı dökümlerinde kullanılan yaygın alüminyum alaşımları
A380/ADC12, dökülebilirlik, mekanik performans ve hammadde maliyeti dengesi nedeniyle dünya çapında motosiklet döküm uygulamaları için en güçlü alaşım olmaya devam ediyor. Bununla birlikte, daha yeni vakum destekli ve yapısal basınçlı döküm prosesleri, dökümden sonra ısıl işlemi destekleyen Silafont-36 gibi düşük demirli, yüksek sünekliğe sahip alaşımları giderek daha fazla kullanıyor; çözelti işlemi sırasında kabarmaya neden olan bakır içeriği nedeniyle A380 standardının sunmadığı bir özellik.
Alüminyum Basınçlı Döküm ile Üretilen Temel Motosiklet Parçaları
Motosiklet alüminyum dökümleri olarak üretilen bileşen yelpazesi, güç aktarma organlarının iç kısımlarından şasi braketlerine ve gövde yapısına kadar makinenin tamamını kapsar. Her uygulama, dökümün özelliklerine özel gereksinimler getirir.
Motor ve Güç Aktarma Organı Bileşenleri
Motor bileşenleri, en yüksek hacimli ve teknik açıdan en zorlu motosiklet döküm parçalarını temsil eder. Karterler, dahili olarak yağ basıncına direnç gösterirken ve tüm motor grubunun yapısal yüklerini taşırken, soğuk çalıştırmadan (-20°C) tamamen ısıtılmış çalışma koşullarına (karter yüzeyinde 120°C'nin üzerinde) kadar sıcaklık aralıklarında hassas yatak deliği hizalamasını korumalıdır. Silindir kafaları - özellikle sıvı soğutmalı motorlar için - hepsi tek bir alüminyum dökümden dökülmüş karmaşık dahili su ceketleri, valf yuvası delikleri ve buji göbekleri içerir.
- Karterler ve karter kapakları - Dönen montaj için birincil yapısal mahfaza
- Silindir blokları — genellikle preslenmiş çelik veya Nikasil kaplı alüminyum astarlarla
- Silindir kafaları — yanma odası geometrisi ve port şekilleri dahil
- Şanzıman ve debriyaj gövdeleri
- Yağ pompası gövdeleri ve su pompası gövdeleri
Şasi ve Süspansiyon Parçaları
Modern spor ve macera motosikletleri, şasi düğümleri için daha önce kaynaklı çelik imalatlar gerektiren bölümler olan geniş formatlı dökümleri giderek daha fazla kullanıyor. BMW'nin S1000RR'si ve Ducati'nin Panigale V4'ünün her ikisi de direksiyon başlığını, motor montaj noktalarını ve salınım kolu pivotunu tek bir dökümde birleştiren alüminyum döküm ana çerçeve bölümleri kullanıyor ve şasideki en yüksek gerilime sahip bağlantı noktalarındaki kaynakları ortadan kaldırıyor.
- Salınım kolu pivot braketleri ve bağlantı bağlantıları
- Çatal tepesi (üçlü kelepçe) üst ve alt bölümler
- Ayaklık montaj parçaları ve alt çerçeve braketleri
- Fren kaliperi braketleri ve ana silindir gövdeleri
Elektrik ve Yardımcı Muhafazalar
Döküm alüminyumun termal iletkenliği — yaklaşık olarak A380 için 96 W/m·K — ısı üreten veya dağıtması gereken bileşenler için tercih edilen muhafaza malzemesi haline gelir. Alternatör kapakları, voltaj regülatör muhafazaları ve entegre ısı emicili LED far çerçeveleri, özel soğutma sistemleri eklemeden elektronik termal yükleri yönetmek için alüminyum dökümden giderek daha fazla tercih ediliyor.
Gözeneklilik: Motosiklet Basınçlı Döküm Parçalarında Kritik Kalite Sorunu
Gözeneklilik (döküm içindeki küçük boşluklar) motosiklet alüminyum dökümlerinde en önemli kalite sorunudur. Mekanik özellikleri azaltır, sıvı taşıyan bileşenlerde basınç sızıntılarına neden olur ve döngüsel yükleme altında arıza başlangıç bölgeleri oluşturur. Gözenekliliği yönetmek, yüksek kaliteli motosiklet döküm tedarikçilerini emtia üreticilerinden ayıran temel teknik zorluktur.
Gaz Gözenekliliği ve Büzülme Gözenekliliği
Katılaşma sırasında açığa çıkan çözünmüş hidrojenden gaz gözenekliliği oluşur. yuvarlak, pürüzsüz duvarlı boşluklar tipik olarak 0,1–2 mm çapındadır. Sıvı metalin katılaşan bölgeleri yeterince hızlı besleyemediği durumlarda büzülme gözenekliliği oluşur. düzensiz, pürüzlü duvarlı boşluklar kalın bölümlerde veya kapıdan uzak alanlarda. Her iki tür de yorulma ömrünü azaltır; çalışmalar gözeneksiz alüminyum HPDC örneklerinin yorulma ömürlerine ulaştığını göstermiştir 3–5 kat daha uzun hacimce %1-2 gözenekliliğe sahip eşdeğer numunelerden daha fazladır.
Kritik Parçalar İçin Vakum Destekli Döküm
Vakum destekli yüksek basınçlı döküm (VHPDC), kalıp boşluğunu aşağıya doğru boşaltır 50 mbar mutlak basınç enjeksiyondan önce, gaz gözenekliliğine neden olan sıkışmış havanın çoğunluğunu ortadan kaldırır. Bu şekilde üretilen parçalar ısıl işleme tabi tutulabilir (sıkışmış gazın çözelti işlemi sırasında genişlediği ve yüzeyde kabarcıklar oluşturduğu standart HPDC parçalarından farklı olarak), bu da akma mukavemetini arttırabilen T6 temperleme olasılığını açar. Döküm durumuna göre %40-60 . Bu nedenle şasi düğümleri ve direksiyon kafaları da dahil olmak üzere birinci sınıf motosiklet yapısal dökümleri giderek daha fazla VHPDC'yi tercih ediyor.
Gözeneklilik Tespiti için Muayene Yöntemleri
Motosiklet basınçlı dökümlerindeki gözenekliliği karakterize etmek için çeşitli tahribatsız ve tahribatlı muayene yöntemleri kullanılır:
- Röntgen radyografisi: Motor karterleri ve yapısal parçalar için standart muayene; dijital sistemlerde yaklaşık 0,3 mm'ye kadar olan iç boşlukları tespit eder
- BT taraması: 3 boyutlu hacimsel gözeneklilik haritalaması; Üretim denetimi yerine kritik parça kalifikasyonu ve arıza analizi için kullanılır
- Basınç testi: Yağ ve soğutma sıvısı geçişleri için zorunludur; yüzeye bağlı gözeneklerden sızıntı yollarını tespit etmek için parçalara su altında hava veya helyum ile basınç uygulanır
- Yıkıcı bölümleme: Proses geliştirme sırasında gözeneklilik dağılımını karakterize etmek ve üretime geçilmeden önce kalıp tasarımını doğrulamak için kullanılır
Motosiklet Alüminyum Dökümleri için Yüzey İşlem ve Son İşlem
As-cast aluminum surfaces are adequate for internal, unexposed components, but most visible or corrosion-exposed motorcycle die cast parts require surface treatment to achieve the required appearance and durability.
Shot Blasting and Tumbling
Shot blasting with steel or ceramic media removes die release agent residue, minor flash, and surface oxides. It also imparts a compressive residual stress layer that improves fatigue resistance — shot-peened aluminum surfaces show fatigue life improvements of 15–30% compared to as-machined surfaces in rotating bending tests. Tumbling in abrasive media is used for small castings to achieve a uniform matte finish before coating or anodizing.
Anodizing
Anodizing converts the aluminum surface into a hard aluminum oxide layer, improving corrosion resistance and wear resistance. Hard anodizing (Type III) produces layers 25–100 µm thick with hardness comparable to mild steel (HV 300–500), making it the standard finish for high-wear surfaces on motorcycle die castings such as fork crown clamps, handlebar risers, and brake caliper mounts. Standard Type II anodizing (10–25 µm) provides the decorative colored finishes seen on aftermarket and OEM accessories.
Powder Coating and E-Coating
Powder coating provides a durable organic finish in a wide range of colors and textures, with typical film thicknesses of 60–120 µm . E-coating (electrodeposition coating) is used for corrosion-critical structural castings on OEM motorcycles — it achieves complete coverage of complex internal geometries that spray coatings cannot reach, providing a consistent primer layer before topcoat application. Many OEM crankcase castings receive an e-coat primer followed by powder topcoat in corrosion-prone markets.
Polishing and Bright Finishing
Engine covers, rocker covers, and decorative castings on cruiser and custom motorcycles often receive mechanical polishing to a mirror or brushed finish. This is technically demanding on die cast parts because porosity exposed at the surface becomes highly visible after polishing — it demands either very low-porosity castings from the outset or an impregnation process to seal surface-connected voids before polishing.
Die Casting vs. Alternative Manufacturing Processes for Motorcycle Parts
Die casting is not the only manufacturing route for aluminum motorcycle components. Understanding where it excels and where alternatives are more appropriate is essential for engineering decisions and supplier evaluation.
| Process | Dimensional Accuracy | Mechanical Properties | Tooling Cost | Cycle Time | Best For |
| High-Pressure Die Casting | ±0.1–0.3 mm as-cast | Good (limited heat treat) | High ($30K–$300K ) | 15–60 sec/shot | High-volume complex parts |
| Gravity Die Casting | ±0.3–0.8 mm | Good (heat-treatable) | Medium ($5K–$50K) | 2–5 min/shot | Medium volume, structural parts |
| Sand Casting | ±0.8–2.0 mm | Moderate | Low ($500–$5K) | 10–30 min/part | Prototypes, low volume, large parts |
| Forging | ±0.2–0.5 mm (post-machine) | Excellent (grain flow) | High ($20K–$150K) | 30–120 sec/part | Swingarms, wheels, triple clamps |
| CNC Machining from Billet | ±0.01–0.05 mm | Excellent | Low (no tooling) | Minutes to hours/part | Racing, custom, prototypes |
Comparison of aluminum manufacturing processes for motorcycle components across key technical and commercial factors
Forging remains the preferred process for swingarms, triple clamps, and wheel hubs on premium motorcycles because forged grain flow structure delivers superior fatigue resistance under the bending and torsional loads these parts experience. However, die casting is irreplaceable for complex enclosed geometries — crankcases, gearbox housings, and cylinder blocks cannot be forged or cost-effectively machined from billet at production volumes.
Quality Standards and Specifications for Motorcycle Die Cast Suppliers
OEM motorcycle manufacturers and serious aftermarket suppliers specify quality requirements through a combination of industry standards, internal engineering specifications, and supplier qualification processes. Understanding these requirements is essential when selecting a motorcycle aluminum die casting supplier.
- IATF 16949: The automotive and motorcycle industry quality management system standard, superseding ISO/TS 16949. Any tier-1 supplier to major OEMs (Honda, Yamaha, Kawasaki, BMW) is expected to hold this certification. It mandates advanced product quality planning (APQP), production part approval process (PPAP), and ongoing statistical process control (SPC) for critical characteristics.
- ASTM B85 / EN 1706: Material specifications for aluminum die casting alloys, defining chemical composition limits, mechanical property requirements, and test methods. A380 is covered under ASTM B85; its European equivalent ADC12 is covered under JIS H5302.
- NADCA Product Specification Standards: The North American Die Casting Association publishes dimensional tolerance standards and cosmetic acceptability criteria specifically for die castings, providing the reference framework most OEM engineering specifications are built on.
- OEM-specific porosity standards: Major motorcycle OEMs maintain proprietary x-ray acceptance criteria defining maximum allowable void sizes and densities for each casting category — typically expressed as a porosity severity grade (e.g., ASTM E505 reference radiograph comparison) mapped to part zones by structural criticality.
- Dimensional PPAP submission: Before production launch, suppliers submit first-article inspection reports documenting measured dimensions against drawing tolerances for a sample of typically 30–100 parts , along with capability indices (Cpk ≥ 1.67 for critical characteristics) demonstrating that the process is capable of consistently meeting specification.
Emerging Technologies Changing Motorcycle Aluminum Die Casting
Several technological developments are actively reshaping what is achievable in motorcycle die cast production, driven by the dual pressures of electrification and increasing structural integration requirements.
Gigacasting for Motorcycle Structural Parts
Tesla's adoption of large-format single-piece die castings (gigacasting) for automotive rear underbodies has prompted motorcycle manufacturers to explore equivalent approaches for frame structures. A rear frame assembly that currently requires 20–30 individual stamped and welded steel or extruded aluminum components can potentially be replaced with a single large-format die casting. BMW Motorrad and several emerging electric motorcycle manufacturers are actively developing this approach, targeting assembly part count reductions of 50–70% and corresponding reductions in assembly labor and weld inspection requirements.
Rheocasting and Semi-Solid Metal Forming
Semi-solid metal (SSM) casting processes inject aluminum in a partially solidified, thixotropic state rather than fully liquid. This eliminates most of the turbulence-induced porosity of conventional HPDC and produces castings with porosity levels below 0.1% by volume — approaching wrought aluminum quality — while maintaining the geometric complexity of die casting. For motorcycle suspension and steering components where both complex geometry and high fatigue life are required, SSM casting offers a compelling alternative to the forging/machining route at medium production volumes.
Simulation-Driven Design Optimization
Topology optimization software combined with die casting process simulation now allows engineers to generate motorcycle die cast part geometries that are simultaneously optimized for structural efficiency and manufactureability. Wall thicknesses, rib configurations, and draft angles are automatically adjusted by the software to minimize mass while keeping porosity below acceptable limits and ensuring complete die fill. Lead times from concept to validated production-ready die design have fallen from 18–24 months to under 12 months for complex motorcycle engine castings using fully integrated simulation workflows.