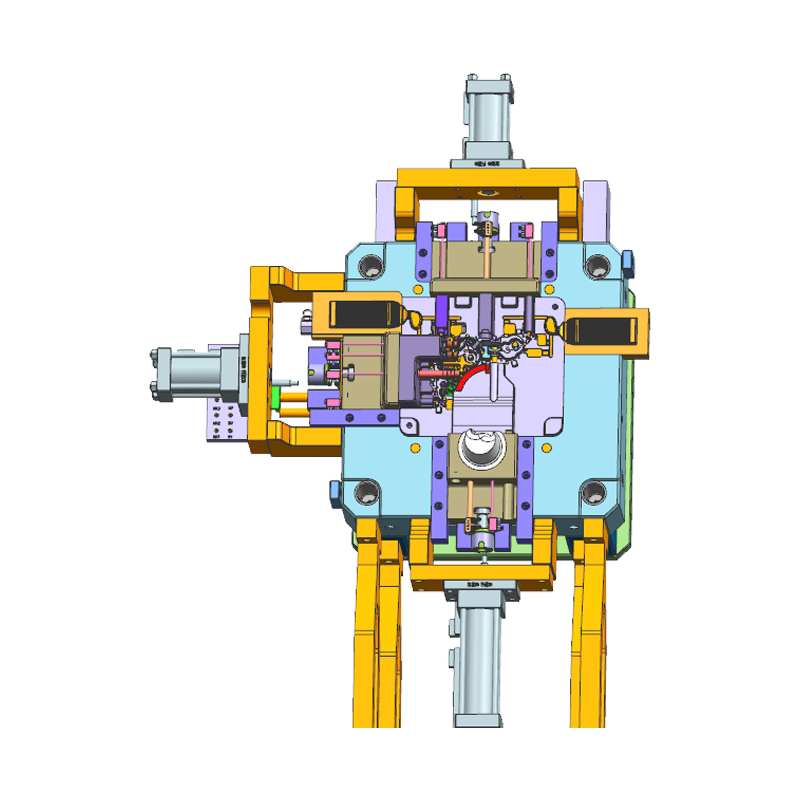
Magnezyum alaşımlı basınçlı dökümler, yapısal bir metal bileşenin sertlikten, boyutsal doğruluktan veya termal performanstan ödün vermeden ağırlık kaybetmesi gerektiğinde en doğrudan yanıttır. Magnezyum, yaklaşık 1,74 g/cm³ ile endüstriyel kullanımdaki en hafif yapısal metaldir ve bu da onu alüminyumdan kabaca üçte bir oranında daha hafif yapar. Doğru tasarlanmış bir magnezyum basınçlı döküm kalıbı, duvar bölümlerini 1,5 mm'nin altında tutabilir ve yine de 200 ila 230 MPa aralığında çekme mukavemetine sahip dökümler üretebilir. Ancak alaşım tek başına iyi bir parçayı garanti etmez; kalıp tasarımı, proses penceresi ve kalıp dökümcünün mühendislik deneyimi, projenin sorunsuz bir şekilde ilerleyip ilerlemeyeceğini veya hurdaya mı dönüşeceğini belirler.
Magnezyum Alaşımlı Basınçlı Döküm Nedir?
Magnezyum alaşımlı döküm, erimiş magnezyumun sertleştirilmiş çelik bir boşluğa yüksek hızda enjekte edildiği yüksek basınçlı bir işlemdir. Enjeksiyon basınçları genellikle 10 ila 70 MPa arasında değişir ve boşluk milisaniyeler içinde dolar; bu, ince nervürlerin, montaj çıkıntılarının ve karmaşık iç geometrinin makineyle işlemek yerine nasıl dökülebileceğini gösterir.
Orta ve küçük magnezyum parçaların çoğu, enjeksiyon sisteminin erimiş alaşımın içinde kaldığı, metali sabit bir sıcaklıkta tutan ve çevrim sürelerini kısaltan sıcak hazneli makinelerde çalışır. Daha büyük dökümler genellikle soğuk hazneli makinelerde çalıştırılır; bu makineler, enjeksiyondan önce ölçülü miktarda alaşımı bir püskürtme manşonuna döker. Her iki konfigürasyon da aynı temellere dayanır: hızlı boşluk doldurma, hızlı katılaşma, kontrollü soğutma ve takımdan temiz çıkarma. Oksidasyonu sınırlamak için eritme sırasında koruyucu gaz kullanılır ve eriyik akışlar olmadan işlenir, böylece kalıntılar tutarlı mekanik özellikler sağlayacak kadar düşük kalır.
Çıkarma işleminden sonra parçalar kesme, çapak alma ve birçok durumda CNC işleme aşamalarından geçerek nihai toleransa ulaşır. Magnezyum kolaylıkla işlenebilir, bu da malzemenin pratik avantajlarından biridir, ancak ince magnezyum talaşları yanıcı olduğundan işlemenin uygun yangın güvenliği önlemleri alınarak yapılması gerekir. Dönüşüm kaplamasından boyamaya kadar yüzey bitirme işlemi, işlemeyi takip eder ve teslim edilen ürün spesifikasyonunun bir parçasıdır.
Alaşım Seçimi ve Mekanik Özellik Temelleri
Alaşım seçimi kalıcı sonuçları olan ilk karardır çünkü yaygın olarak kullanılan magnezyum alaşımları arasındaki farklar adlarının önerdiğinden daha büyüktür. Aşağıdaki tablo, basınçlı dökümde kullanılan standart kaliteleri özetlemektedir.
Yaygın magnezyum basınçlı döküm alaşımlarının tipik mekanik özellikleri. Değerler gösterge niteliğindedir ve kesit kalınlığına ve proses koşullarına göre değişir. | Alaşım | Çekme Dayanımı (MPa) | Akma Dayanımı (MPa) | Uzama (%) | Tipik Uygulamalar |
| AZ91D | 230 | 150 | 3 | Muhafazalar, braketler, kapaklar, ince duvarlı yapısal parçalar |
| AM60B | 220 | 130 | 8 | Darbeye dayanıklı otomotiv ve yapısal parçalar |
| AM50A | 200 | 110 | 10 | Yüksek sünekliğe sahip bileşenler, koltuk çerçeveleri, montaj parçaları |
| AE42 | 230 | 140 | 10 | Motor veya şanzıman ısısının yakınındaki sürünmeye dayanıklı parçalar |
AZ91D çoğu muhafaza, braket, kapak ve genel yapısal parça için varsayılan olarak kalır çünkü mükemmel dökülebilirlik, öngörülebilir mukavemet ve kaplandıktan sonra kabul edilebilir korozyon performansını birleştirir. AM60B ve AM50A, çekme mukavemetinin kabaca yüzde 10 ila 15'ini iki ila üç kat daha yüksek uzama karşılığında verir; bu da onları darbe, titreşim veya bükülme yüklerine maruz kalan parçalar için doğru alaşımlar yapar. AE42, bir dökümün ne zaman sürekli ısıya yakın bir şekilde şeklini koruması gerektiğini belirten alaşımdır, çünkü nadir toprak ilaveleri, AZ91D'nin sunabileceğinin ötesinde sürünme direnci sağlar.
Magnezyumda korozyon direnci sıklıkla yanlış anlaşılır. Çıplak magnezyum bir korozyon şampiyonu değildir, ancak doğru bir dönüşüm kaplamasıyla eşleştirilen doğru alaşım, iç mekanda ve çoğu otomotiv ortamında kabul edilebilir bir performans gösterir. Uygulamada kaplama seçimi genellikle alaşımdan daha önemlidir ve hem dökümü hem de son işlem sürecini kontrol eden bir tedarikçi daha öngörülebilir bir sonuç sunar.
Magnezyum Basınçlı Döküm Kalıp Tasarımında Dikkat Edilecek Hususlar
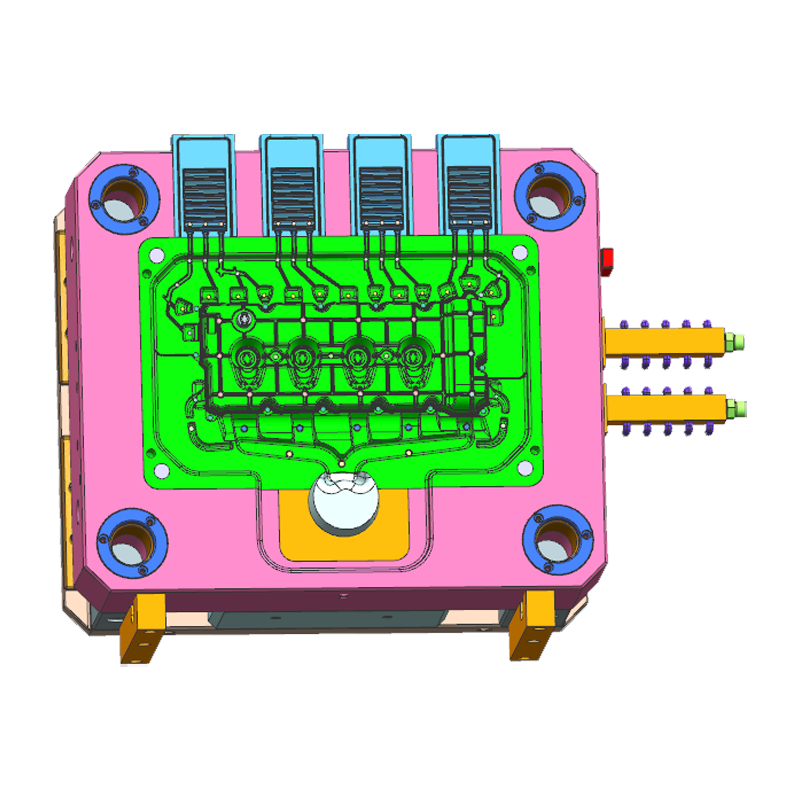
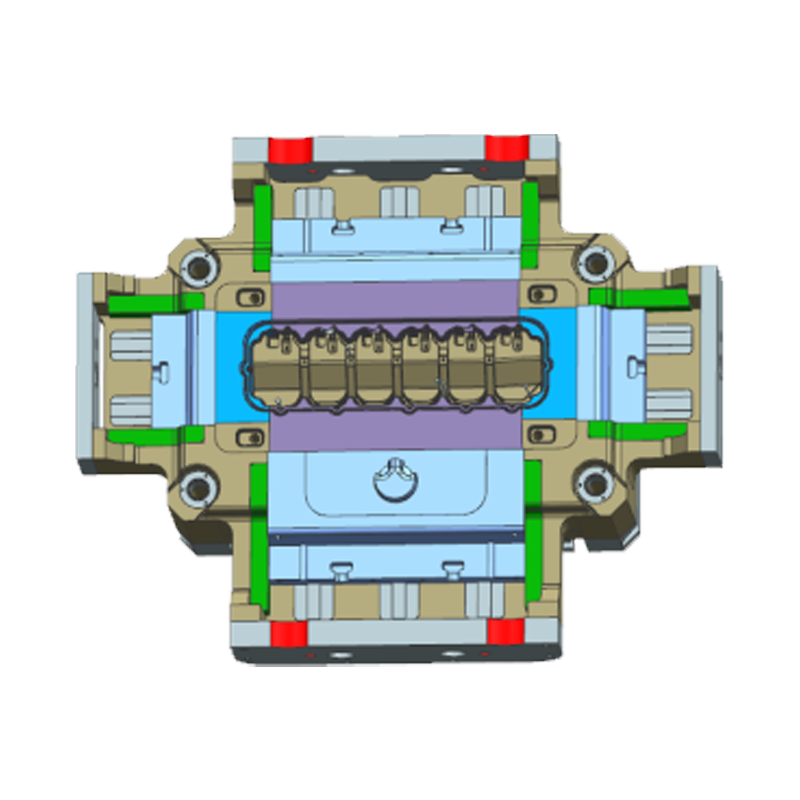
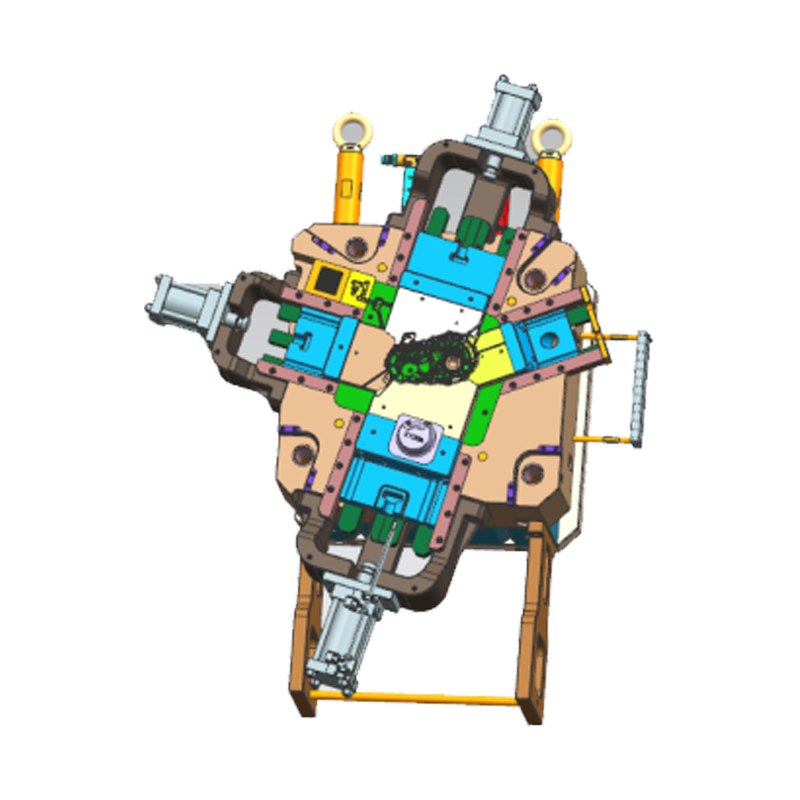
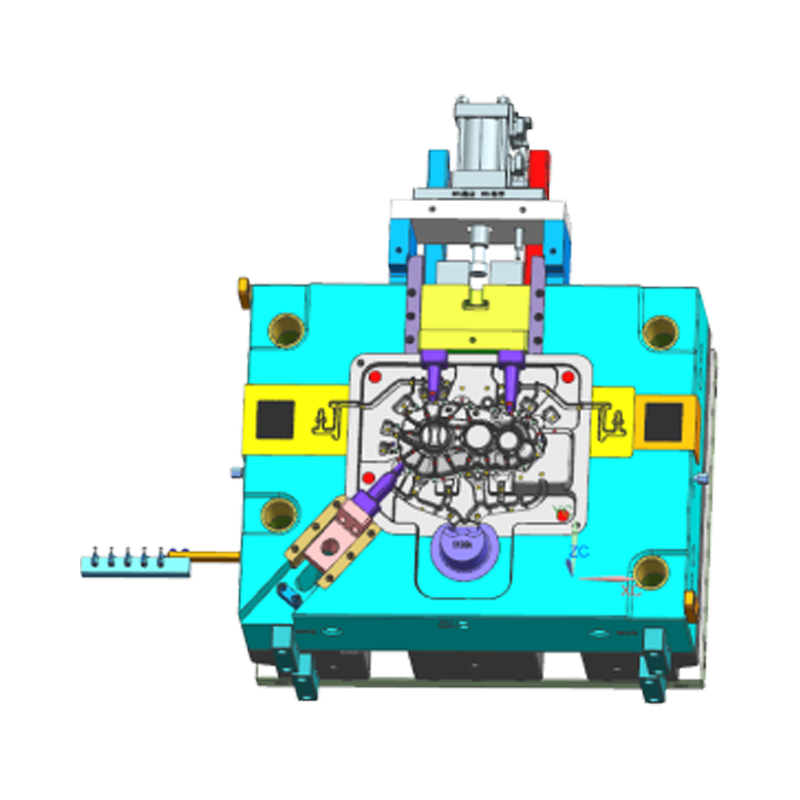
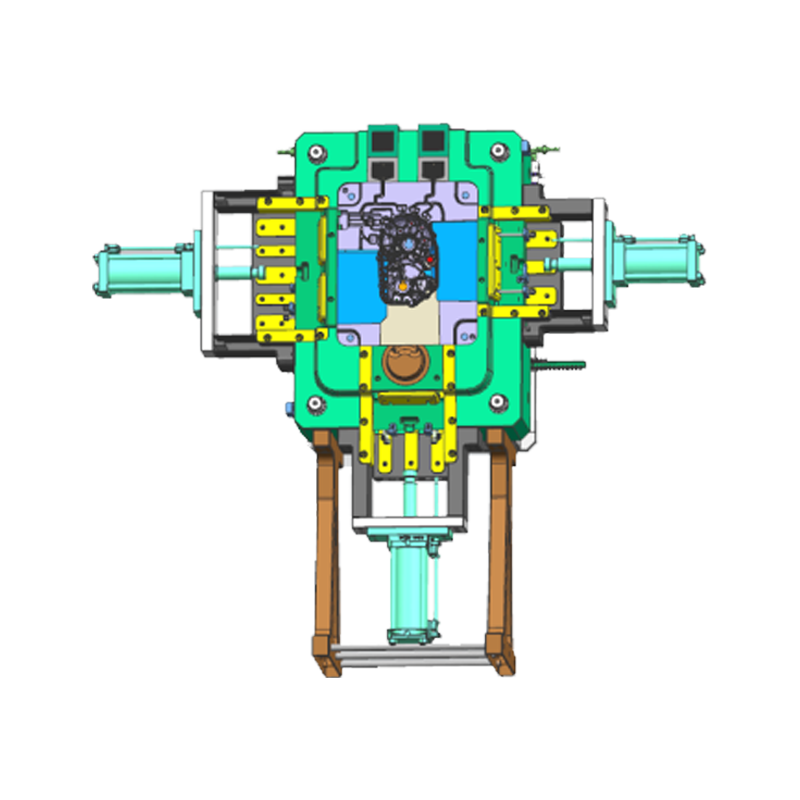
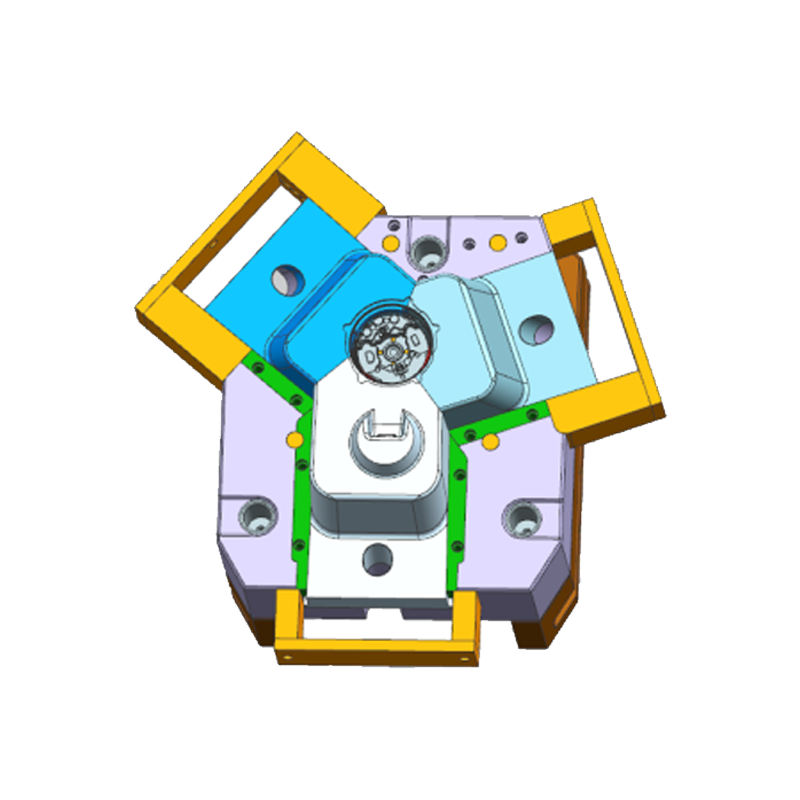
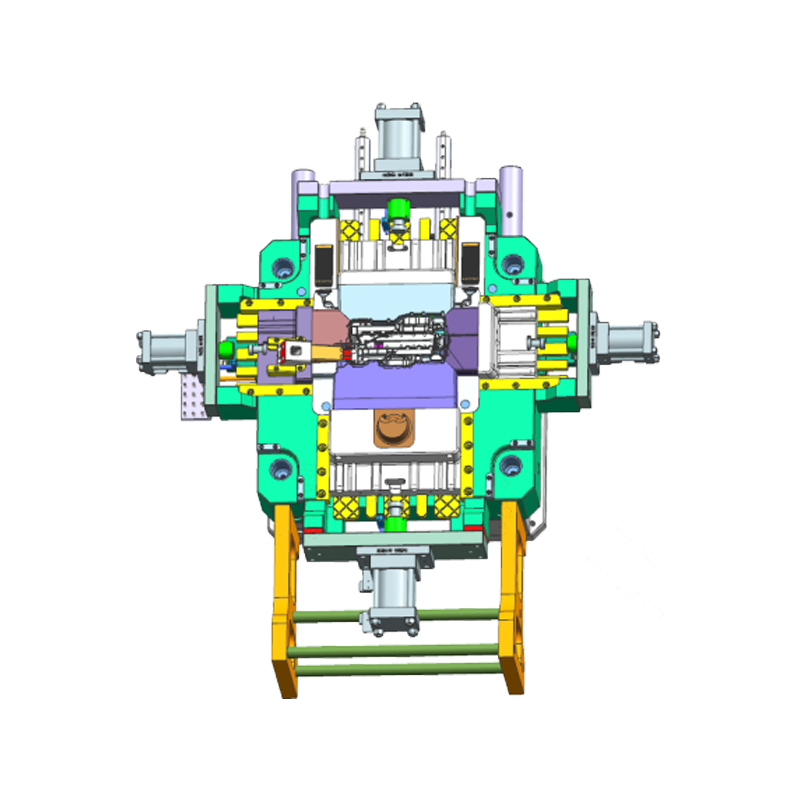
Magnezyum basınçlı döküm kalıbı, bir magnezyum programının başarısının belirlendiği yerdir. Magnezyum alaşımları alüminyumdan daha hızlı katılaşır, bu nedenle kalıbın hızlı donma davranışına uygun şekilde doldurulması, soğuması ve havalandırılması gerekir. Takım çeliği normalde H13 veya eşdeğer bir sıcak iş kalitesindedir, sertleştirilmiştir ve nitrürlenmiştir, böylece boşluk hem termal çevrime hem de erimiş metalin aşındırıcı akışına karşı dayanıklıdır.
En önemli tasarım kuralları, göz ardı edildiğinde en fazla üretim sorununa neden olan kurallarla aynıdır:
- 1,5 ila 3,0 mm aralığındaki eşit duvar kalınlığı, en iyi doldurma ve soğutma davranışını sağlar. 0,8 ila 1,2 mm arası ince duvarlı dökümler mümkündür ancak daha geniş kapılar, daha hızlı enjeksiyon ve çok daha sıkı kalıp sıcaklık kontrolü gerektirir.
- Dikey duvarlarda 0,5 ila 2,0 derecelik taslak açıları, parçanın kalıptan bozulmadan ayrılmasını sağlar. Kaburgalar ve çıkıntılar, düz duvarlardan biraz daha fazla taslak gerektirir.
- Büzülme, alaşıma ve kesit kalınlığına bağlı olarak yaklaşık yüzde 0,6 ila 0,7 arasında değişir ve boşluk boyutları, bu büzülme faktörü akılda tutularak oluşturulmalıdır.
- Dengeli soğutma kanalları önemlidir. Düzensiz soğutma, çarpıklığın, iç gözenekliliğin ve reddedilen parçaların en yaygın temel nedenidir.
- Taşmaların ve havalandırma deliklerinin gaz ve oksit içeriği üzerinde doğrudan etkisi vardır. İlk soğuk metali toplarlar ve sıkışan havaya bir çıkış sağlarlar; bu da tam olarak basınç sızdırmazlığının kazanıldığı veya kaybedildiği yerdir.
- İtici pimler, birkaç büyük pime dayanmak yerine daha büyük sayıda konumlandırılmalıdır çünkü ince magnezyum bölümler, çıkarma sırasında kolayca yırtılır.
Kendi takımlarını tasarlayan ve üreten bir atölye, kalıp üretim alanına ulaşmadan önce bu sorunları çözer. Magnezyum parça alıcılarının giderek daha fazla tedarikçiyle çalışmayı tercih etmesinin nedeni budur. kendi kalıplarını kendi bünyesinde tasarlayan ve üreten bir basınçlı döküm üreticisi takımlama ve döküm işlemlerini iki ayrı şirket arasında bölmek yerine. Kalıp kalitesi aynı zamanda parça başına maliyette de kendini gösterir: Düzgün sertleştirilmiş uçlara, uyumlu soğutma hatlarına ve dayanıklı ejektör sistemlerine sahip bir takım, yüz binlerce atış boyunca çevrim süresini ve parça kalitesini korurken, hafifçe tasarlanmış bir kalıp erken arızalanır ve üretim programını da beraberinde getirir.
Sektörlerdeki Uygulamalar
Otomotiv, magnezyum basınçlı dökümler için en büyük ve en zorlu pazardır. Direksiyon kolonu braketleri, şanzıman muhafazaları, gösterge paneli çerçeveleri ve koltuk yapılarının tamamında magnezyum kullanılır çünkü magnezyum, yol tutuşu ve verimliliği etkilediği noktada ağırlığı ortadan kaldırır. Elektrikli araç platformları, e-tahrik muhafazaları ve birkaç yıl önce alüminyum parçalar olan yapısal taşıyıcılarla listeyi daha da genişletiyor. aralığı magnezyum alaşımlı otomotiv bileşenleri Uzman bir dökümcü tarafından üretilen bu parçalar, nervürleri, montaj çıkıntılarını ve ısı dağıtma özelliklerini ne kadar yakından entegre ettiğini göstermektedir.
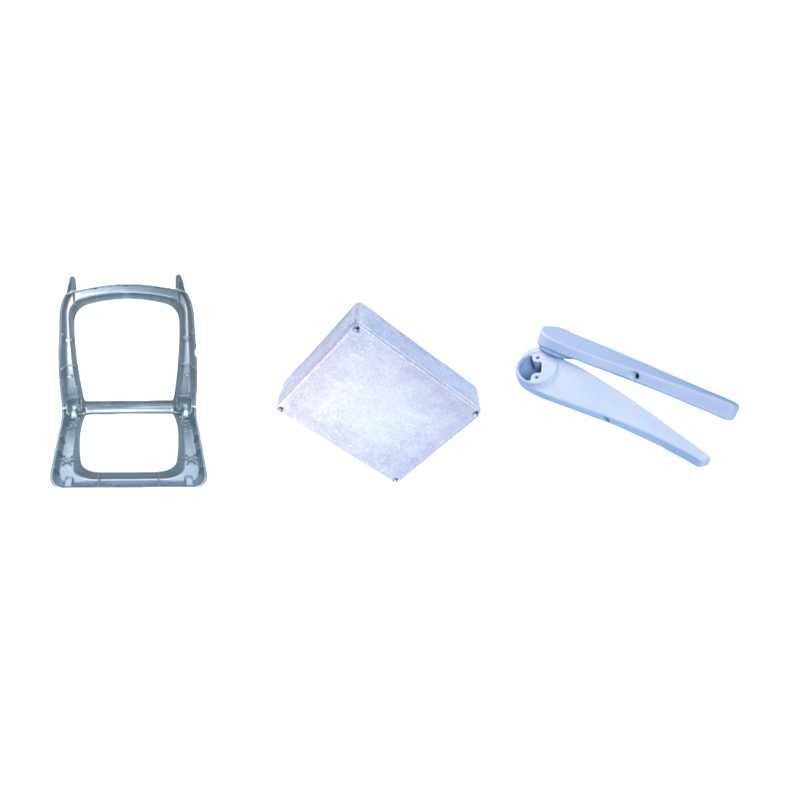 Özel Magnezyum alaşımı Otomotiv bileşenleri Tedarikçiler, Fabrika Ningbo Yunmai Precision Machinery Co., Ltd. Çin'in özel Magnezyum alaşımlı Otomotiv bileşenleri tedarikçileri ve Magnezyum alaşımlı Otomotiv... Ürünü Görüntüle →
İletişim ve elektronik ekipmanları bir diğer önemli kullanıcıdır. Magnezyum, doğal EMI ve RFI koruması sağlar; bu, 1,0 ila 1,2 mm'lik bir duvarın, elektromanyetik girişimi neredeyse çok daha kalın bir alüminyum veya çinko duvar kadar bloke ettiği anlamına gelir. Bu özellik, birçok mahfaza ve kapakta ayrı koruyucu kaplamalara olan ihtiyacı ortadan kaldırır. İletişim ekipmanı genellikle dış mekana kurulduğundan, döküm mahfazanın aynı zamanda ısı, nem ve mekanik yükleri de karşılaması gerekir; bu da plastik parçaların birleşik gereksinimleri karşılayamadığı durumlarda tasarımcıları magnezyuma iter.
Endüstriyel ekipman ve elektrikli aletler, magnezyumun titreşim sönümleme özelliğinden yararlanır ve operatör yorgunluğunu azaltır. Motor muhafazaları, dişli kutusu kapakları ve el aleti gövdeleri, entegre montaj göbekleri, nervürleri ve soğutma kanatçıkları ile tek döküm olarak üretilebilir. Tipik örnekler, tek bir parçada ne kadar yapının birleştirilebileceğini ve geometri aralığını gösterir. endüstriyel ekipmanlar için magnezyum alaşımlı dökümler pratikte konsolidasyonun olduğunu göstermektedir.
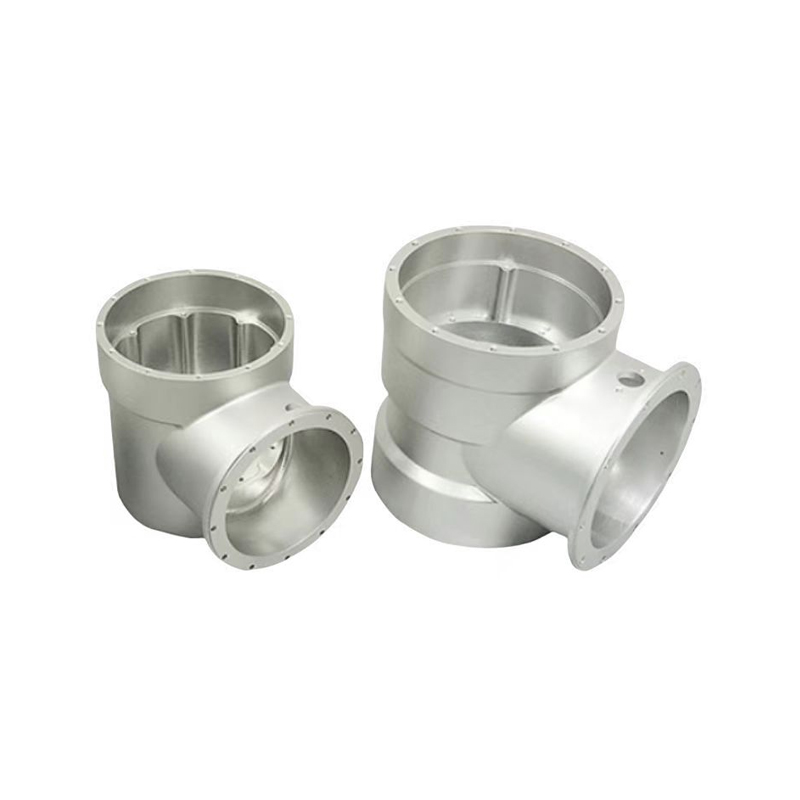 Özel Magnezyum alaşımlı Endüstriyel Ekipman Tedarikçileri, Fabrika Ningbo Yunmai Precision Machinery Co., Ltd. Çin'in özel Magnezyum alaşımlı Endüstriyel Ekipman tedarikçileri ve Magnezyum alaşımlı Endüstriyel... Ürünü Görüntüle →
Özel muhafazalar, optik muhafazalar ve küçük yapısal bileşenler daha geniş bir kategoriyi oluşturur. magnezyum alaşımlı ürünler Bu, malzemenin otomotiv ve endüstriyel ana akımın ötesinde esnekliğini gösteriyor.
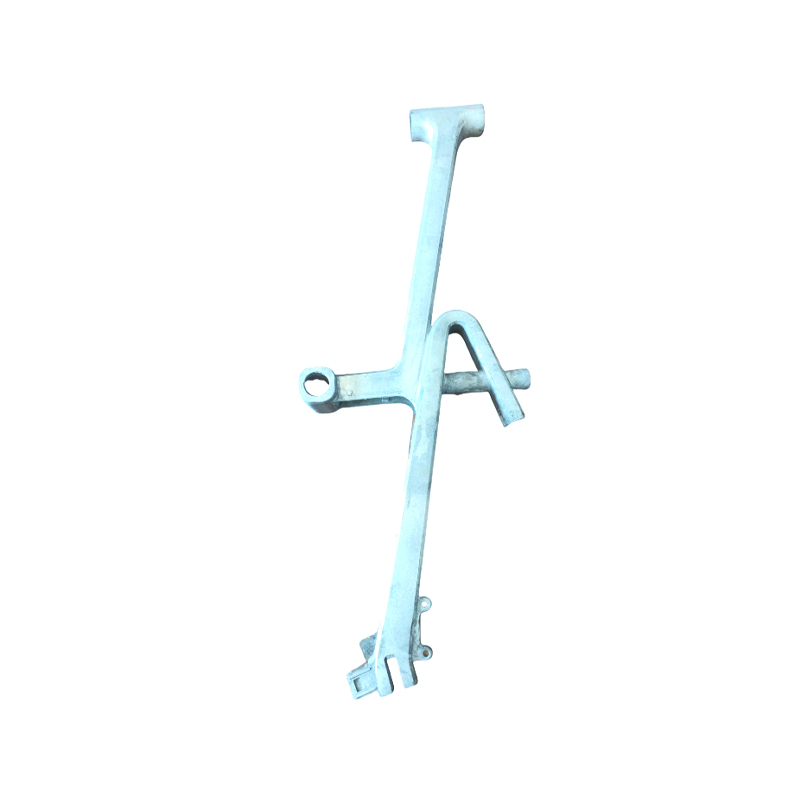 Özel Magnezyum alaşımlı ürünler Tedarikçiler, Fabrika Ningbo Yunmai Precision Machinery Co., Ltd. Çin'in özel Magnezyum alaşımlı ürün tedarikçileri ve Magnezyum alaşımlı ürün fabrikasıdır. Elektromanyetik... Ürünü Görüntüle →
Magnezyum Basınçlı Döküm Siparişi Vermeden Önce Yapılacak Kontroller
Magnezyum basınçlı döküm tedariki, alüminyum veya çinko projelerine aynı şekilde uygulanmayan birkaç kararı içerir.
- Mekanik gereksinimler önce gelir, alaşım seçimi ikinci sırada gelir. Parça darbe yüklerini alacaksa AZ91D'nin yüzde 3 uzaması yanlış spesifikasyon olabilir; AM60B veya AM50A genellikle daha güvenli bir çağrıdır.
- Aletlerle işleme başlamadan önce korozyon koruması üzerinde anlaşmaya varılmalıdır. Çoğu magnezyum parçaya dönüşüm kaplaması uygulanır ve endüstriyel alıcılar genellikle krom içermeyen fosfat veya manganez işlemlerini tercih eder. Boya ve toz boyanın da doğru ön işleme tabi tutulması gerekir, aksi takdirde kullanımda başarısız olurlar.
- Gözeneklilik beklentileri yazılmalıdır. Basınca dayanıklı muhafazalar, vakum destekli döküme ve dikkatlice yerleştirilmiş taşmalara ihtiyaç duyar ve geçit konumu zaten gözenekliliğin nerede görüneceğini etkiler.
- Kalıp tasarımı incelemesi dolgu simülasyonunu, taslak açısı hesaplamalarını ve soğutma düzenini içermelidir. Kalıp ısıl işleme tabi tutulup cilalandıktan sonra değişiklik talepleri önemli ölçüde daha pahalı hale gelir.
- Proses dokümantasyonu isteğe bağlı değildir. Malzeme sertifikaları, ilk ürün raporları ve partiden partiye tutarlılık verileri, kontrollü bir süreci kumardan ayırır.
- İkincil işlemler için bütçe. Magnezyum dökümü net şekle yakın olabilir ancak hassas delikler, dişler ve birleşme yüzeyleri yine de işleme gerektirir. Nihai teslim maliyeti, yalnızca döküm fiyatını değil, işleme, yüzey işleme ve muayeneyi de içermelidir.
Kalıbı tasarlayan ve döküm sürecini tek bir çatı altında yürüten tedarikçiler bu noktaları doğru bulma eğilimindedir çünkü takım tasarımını, süreç davranışını ve denetim sonuçlarını aynı ekip bir arada görür. Tedarikçi kısa listesi oluşturan mühendisler için pratik bir takip, magnezyum basınçlı döküm malzemeleri ve kalıp teknolojisi ile ilgili sektör haberleri Üretim tarafının nasıl geliştiğini takip etmek.
Magnezyum alaşımlı basınçlı döküm kullanma kararı genellikle basit aritmetikten kaynaklanır: daha az ağırlık, daha ince duvarlar ve daha kısa çevrim süreleri. Bu aritmetiğin güvenilirliği alaşıma, kalıba ve dökümhanenin proses disiplinine eşit oranda bağlıdır. Ölçülen mekanik gereksinimlere göre alaşımı belirtin, magnezyum basınçlı döküm kalıp tasarımını parça çizimi kadar dikkatli bir şekilde inceleyin ve sürecin kontrol edildiğini kanıtlayan verileri talep edin. Bu koşullar karşılandığında magnezyum basınçlı döküm, hafif, sert ve karmaşık metal parçalar üretmenin en uygun maliyetli yollarından biridir.